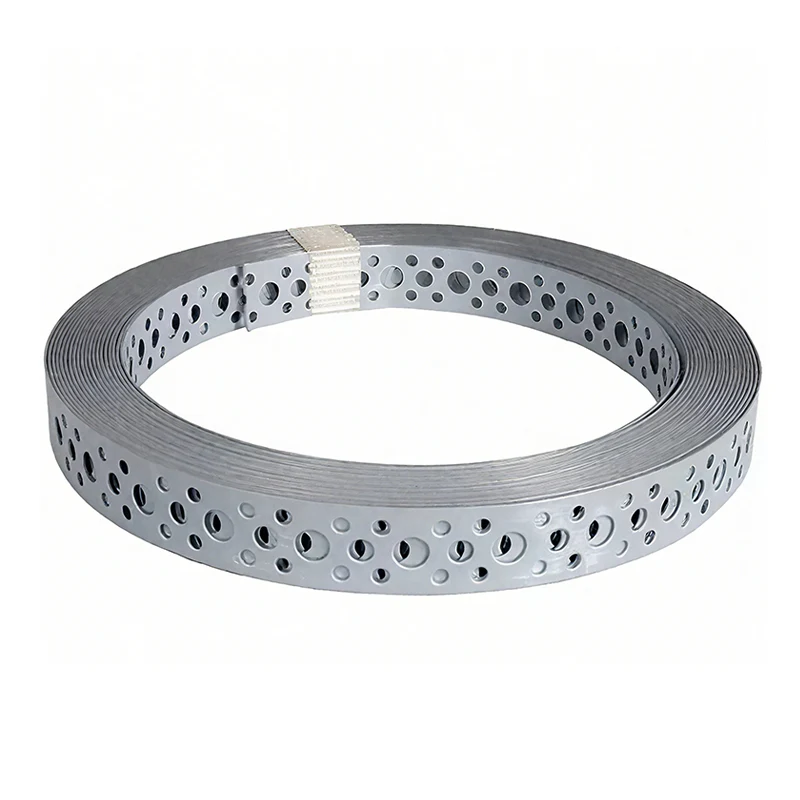
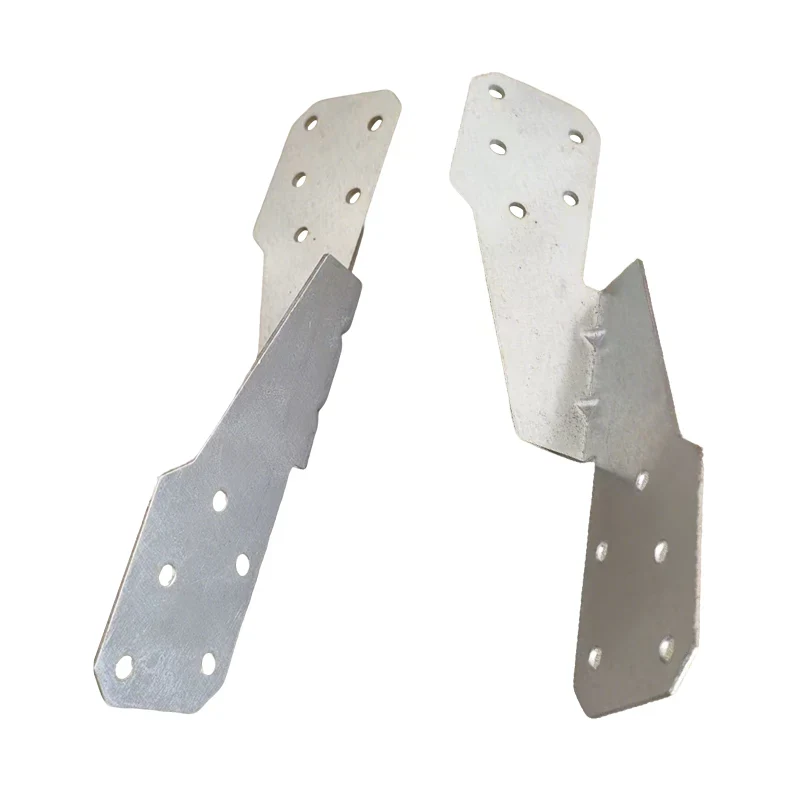
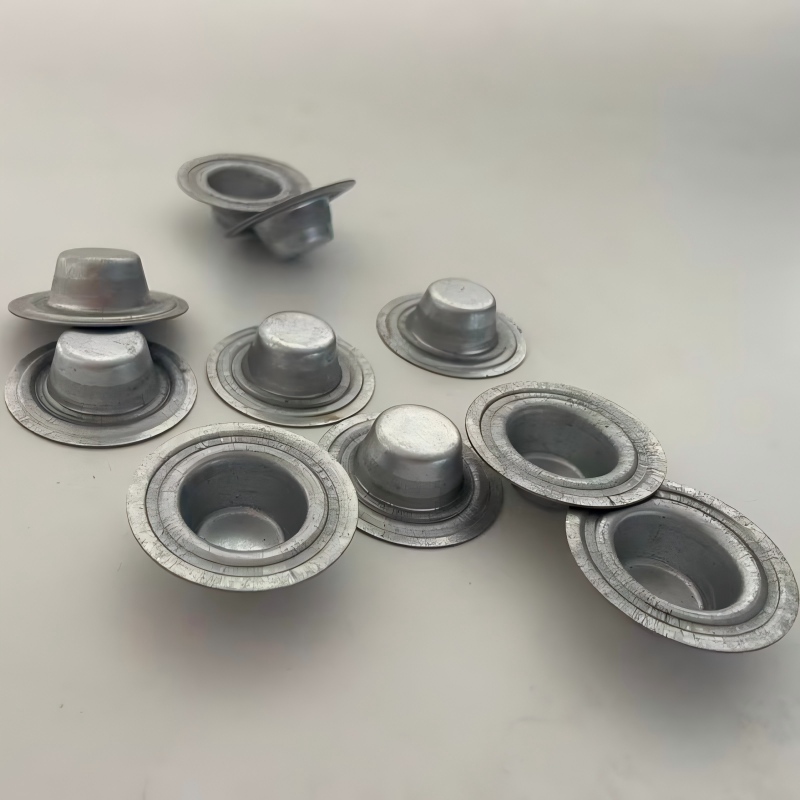
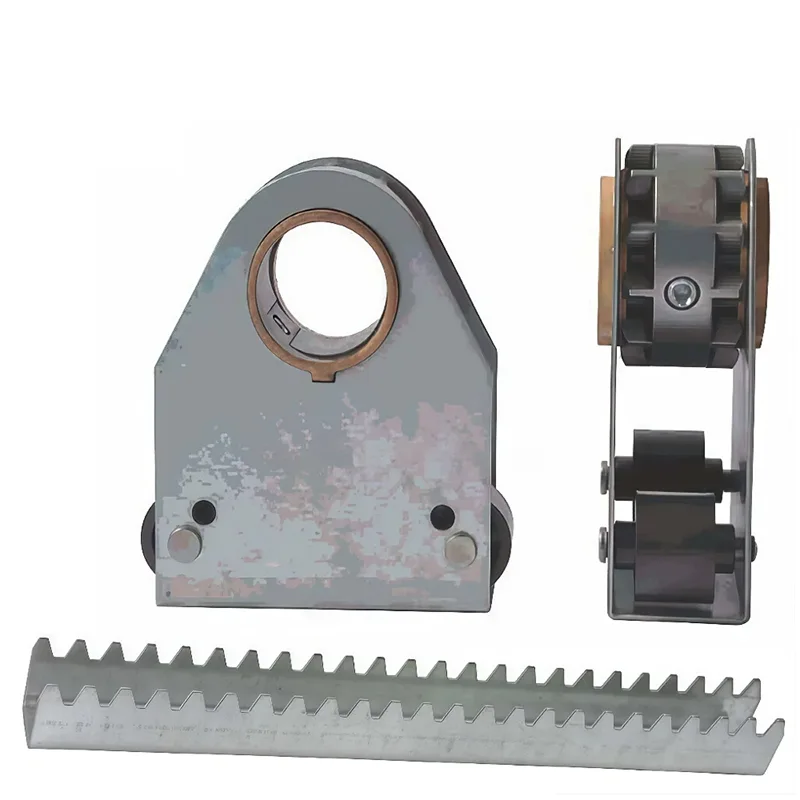
Kai inžinierius nurodo metalo lakštų gamybos dalį naujai pramoninei įrangai, jie dažnai galvoja apie tai kaip apie vieną elementą – laikiklį, gaubtą, montavimo plokštę. Tačiau už šios vienos dalies slypi sudėtingas, kelių etapų gamybos procesas, kuris plokščią metalo lakštą paverčia tiksliu komponentu. Ši proceso grandinė, žinoma kaip viso ciklo gamyba, apima viską nuo pradinės projekto peržiūros iki galutinio patikrinimo ir pakavimo. Daliai, kuri brėžinyje atrodo paprasta, gali prireikti dešimties ar daugiau skirtingų operacijų, kurių kiekviena turi savo įrangą, įrankius ir kokybės kontrolės reikalavimus. Suprasti šį visą ciklą būtina inžinieriams, pirkimų vadybininkams ir kokybės užtikrinimo komandoms, kurios turi įvertinti tiekėjus ir užtikrinti, kad jų dalys atitiktų reikiamas specifikacijas.
Viso ciklo lakštinio metalo gamybos dalių tiekėjas yra ne tik parduotuvė su lazeriniu pjaustytuvu ir presavimo stabdžiu. Tai gamybos partneris, galintis valdyti visą procesą – nuo medžiagų parinkimo ir pagaminimo tinkamumo (DFM) analizės projektavimo iki pjovimo, formavimo, suvirinimo, paviršiaus apdorojimo ir galutinio surinkimo. Kiekviename proceso etape pateikiami kintamieji, kurie turi įtakos paskutinės dalies tikslumui, stiprumui ir išvaizdai. Išsamus šių etapų supratimas leidžia pirkėjams užduoti tinkamus klausimus ir atpažinti tiekėją, galintį užtikrinti pastovią kokybę. Šis straipsnis padės jums pereiti visą proceso grandinęMetalo lakštų gamybos dalys, paaiškinant kiekvieną etapą, pagrindinius jo parametrus ir poveikį galutiniam produktui.
Kiekviena lakštinio metalo gamybos dalis prasideda kaip 2D brėžinys arba 3D CAD modelis. Kelionė nuo to skaitmeninio failo iki baigtos, supakuotos dalies apima operacijų seką, kurią galima suskirstyti į šešis pagrindinius etapus: projekto peržiūra, pjovimas, formavimas, suvirinimas, paviršiaus apdorojimas ir kokybės kontrolė. Kiekvienas etapas yra grandinės grandis, o grandinės stiprumą lemia silpniausia jos grandis. Dėl klaidos projekto peržiūroje detalės gali būti neįmanoma pagaminti; prastai kontroliuojamas pjovimo procesas gali palikti atplaišas, turinčias įtakos tinkamumui; netvarkingas suvirinimas gali pakenkti konstrukcijos vientisumui. Viso ciklo gamintojas valdo visus šiuos etapus po vienu stogu, užtikrindamas, kad kiekviena operacija būtų optimizuota pagal galutinės dalies reikalavimus.
Mūsų gamykloje adresuCangzhou Shengsen Metal Products Co., Ltd., savo gamybos grindis organizavome vadovaudamiesi šia viso ciklo filosofija. Žaliavų sandėlis maitina pjovimo skyrių, kuris savo ruožtu aprūpina formavimo ir lenkimo skyrių. Tada suvirinti mazgai perkeliami į paviršiaus apdorojimo zoną prieš patenkant į galutinės patikros ir pakavimo stotį. Šį linijinį srautą palaiko lygiagretus informacijos srautas – kiekviena dalis turi kelionės dokumentą, kuriame įrašoma proceso istorija, medžiagų sertifikavimas ir tikrinimo rezultatai. Toks atsekamumo lygis yra būtinas tokioms pramonės šakoms kaip automobilių, aviacijos ir medicinos įrangos, kur sugedusios dalies pasekmės gali būti rimtos.
Žemiau esančioje lentelėje pateikiama aukšto lygio šešių etapų ir pagrindinės įrangos apžvalga:
| Scena | Pirminės operacijos | Tipinė įranga | Rakto išvestis |
| Dizaino apžvalga | DFM analizė, tolerancijos apžvalga | CAD/CAM programinė įranga | Gamybos dizainas, proceso planas |
| Pjovimas | Pjovimas lazeriu, plazminis pjovimas, vandens srove | Šviesolaidinis lazeris, CNC plazma, vandens srovė | Plokšti ruošiniai su tiksliais kontūrais |
| Formavimas | Lenkimas, štampavimas, gilus piešimas | Stabdžių presas, bokštinis perforatorius, štampavimo presas | 3D formuojamos formos |
| Suvirinimas | MIG, TIG, taškinis suvirinimas | MIG suvirintojas, TIG suvirintojas, taškinis suvirintojas | Surenkamos konstrukcijos |
| Paviršiaus apdorojimas | Miltelinis dažymas, dažymas, dengimas | Miltelinio dažymo linija, dažymo kabina, dengimo linija | Apsaugotas, užbaigtas paviršius |
| Kokybės kontrolė | Matmenų patikrinimas, vizualinis patikrinimas | CMM, suportai, mikrometrai | Patikrintos dalys, patikrinimo aktas |
Šios apžvalgos supratimas yra pirmasis žingsnis siekiant įvertinti viso ciklo lakštinio metalo gamybos dalių sudėtingumą. Tolesniuose skyriuose išsamiai išnagrinėsime kiekvieną etapą, sutelkdami dėmesį į parametrus, turinčius įtakos kokybei, ir į klausimus, kuriuos pirkėjai turėtų užduoti savo tiekėjams.
Projekto peržiūra yra ta vieta, kur iš tikrųjų prasideda viso ciklo procesas. Prieš pjaunant bet kokį metalą, mūsų inžinierių komanda gauna kliento 3D CAD modelį arba 2D brėžinį ir atlieka DFM (Design for Manufacturability) analizę. Ši analizė nėra formalumas; tai labai svarbus žingsnis, leidžiantis nustatyti galimas gamybos problemas, kol jos netampa brangiomis problemomis. Metalo lakštų gamybos dalių DFM analizė paprastai tiria kelis pagrindinius veiksnius. Pirmasis yra minimalus lenkimo spindulys. Jei brėžinyje nurodytas lenkimo spindulys, mažesnis už medžiagos storį, lenkiant medžiaga gali įtrūkti. Mūsų inžinieriai tai pažymės ir pasiūlys didesnį spindulį arba kitą medžiagą.
Antrasis veiksnys yra atstumas nuo skylės iki lenkimo. Jei skylė yra per arti lenkimo linijos, lenkimo metu skylė išsikraipys. Mūsų DFM analizė patikrina, ar visos skylės yra bent 2,5 karto didesnės už medžiagos storį nuo bet kokio posūkio. Trečias veiksnys yra tolerancijos padidėjimas. Lakštinio metalo gamyba apima kelias operacijas, ir kiekviena operacija turi savo toleranciją. DFM analizė patvirtina, kad visų operacijų kumuliacinė paklaida atitinka kliento nurodytą bendrą toleranciją. Jei taip nėra, aptarsime tokias galimybes kaip griežtesnė proceso kontrolė arba dizaino modifikacijos. Ketvirtasis veiksnys yra medžiagų pasirinkimas. Skirtingos medžiagos turi skirtingą formavimąsi, suvirinamumą ir atsparumą korozijai. Mūsų inžinieriai peržiūrės nurodytą medžiagą ir pasiūlys alternatyvų, jei bus prieinama ekonomiškesnė ar našesnė parinktis.
Projekto peržiūros rezultatas yra išsamus proceso planas, kuriame nurodoma operacijų seka, naudojama įranga, reikalingi įrankiai ir tikrinimo kriterijai. Šis planas bendrinamas su klientu patvirtinti prieš pradedant gamybą. Toliau pateiktoje lentelėje pateikiamos dažniausios mūsų nustatytos DFM problemos ir tipinės rekomendacijos:
| DFM problema | Galima problema | Rekomenduojamas sprendimas |
| Lenkimo spindulys < medžiagos storis | Įtrūkimai lenkimo metu | Padidinkite lenkimo spindulį arba naudokite lankstesnę medžiagą |
| Skylė per arti, kad sulenktų | Skylės iškraipymas | Perkelkite skylę arba padidinkite atstumą, kad sulenktumėte |
| Pakeistas nuokrypis viršija specifikaciją | Dalys iš tolerancijos | Sumažinkite operacijų skaičių arba sugriežtinkite proceso kontrolę |
| Medžiaga netinkama suvirinimui | Silpnas suvirinimas arba įtrūkimai | Pasirinkite suvirinamą medžiagą arba pakeiskite sujungimo būdą |
| Aštrūs kampai ant išpjovų | Streso koncentracija ir ašarojimas | Pridėkite kampų spindulius, kad paskirstytumėte įtampą |
S-SEN dizaino peržiūrą laikome pridėtinės vertės paslauga. Tai ne tik klaidų gaudymas; kalbama apie dalies optimizavimą pagal kainą, kokybę ir našumą. Mūsų inžinieriai turi dešimtmečių bendrą lakštinio metalo gamybos patirtį ir glaudžiai bendradarbiauja su mūsų klientais, siekdami užtikrinti, kad kiekviena dalis būtų sukurta efektyviai gamybai. Investuodami laiką į dizaino peržiūrą, užkertame kelią problemoms, kurios kitu atveju kiltų gamybos aukšte, taupydami klientų laiką ir pinigus.
Pjovimas yra pirmoji fizinė operacija gaminant lakštinio metalo gamybos dalis. Tai plokščio metalo lakšto atskyrimo į reikiamas ruošinių formas, kurios bus suformuotos ir sujungtos. Pjovimo proceso pasirinkimas priklauso nuo medžiagos tipo, storio, reikiamo tikslumo ir gamybos apimties. Trys labiausiai paplitę pjovimo procesai, naudojami viso ciklo gamyboje, yra pjovimas lazeriu, plazminis pjovimas ir pjovimas vandens srove. Kiekvienas iš jų turi savo privalumų ir apribojimų, o viso ciklo gamintojas turi turėti patirties, kad galėtų pasirinkti tinkamą procesą kiekvienam darbui.
Pjovimas lazeriu:Pjovimas lazeriu naudoja fokusuotą didelės energijos spindulį metalui lydyti ir išgarinti. Tai pats tiksliausias pjovimo būdas, kurio pjūvio plotis siekia net 0,1 mm, o padėties tikslumas +/- 0,05 mm. Pjovimas lazeriu tinka įvairioms medžiagoms, įskaitant švelnų plieną, nerūdijantį plieną, aliuminį, varį ir žalvarį. Jis sukuria švarų kraštą be įbrėžimų, kuriems dažnai nereikia antrinės apdailos. Pagrindinis pjovimo lazeriu apribojimas yra medžiagos, kurią jis gali pjauti, storis. Įprastu pluoštiniu lazeriu galima pjauti iki 25 mm storio švelnų plieną, tačiau didėjant storiui pjovimo greitis gerokai sumažėja. Savo gamykloje eksploatuojame pluošto lazerinio pjovimo stakles, kurių galia yra nuo 2 kW iki 12 kW, todėl galime labai efektyviai pjauti platų lakštinio metalo gaminių dalių asortimentą.
Plazminis pjovimas:Plazminis pjovimas naudoja aukštos temperatūros plazmos lanką metalui išlydyti ir didelio greičio dujų srautą, kad išpūstų išlydytą medžiagą. Tai greitesnis ir ekonomiškesnis metodas nei pjovimas lazeriu storesnėms medžiagoms, ypač švelniam plienui ir nerūdijančiam plienui. Plazminiu pjovimu galima pjauti iki 50 mm ar daugiau storio švelnų plieną. Tačiau nupjautas kraštas yra šiurkštesnis nei pjovimas lazeriu, o šilumos paveikta zona yra didesnė. Plazminis pjovimas dažnai naudojamas dalims, kurių kraštų kokybė nėra kritinė, pavyzdžiui, konstrukciniams laikikliams ar atramos. Mūsų gamykloje naudojami CNC plazminio pjovimo stalai storesnėms detalėms, kurių maksimalus pjovimo storis 60 mm.
Pjovimas vandens srove:Pjovimui vandens srove naudojama aukšto slėgio vandens srovė, kartais sumaišyta su abrazyvine medžiaga, kad išgraužtų metalą. Tai šalto pjovimo procesas, tai reiškia, kad nėra šilumos paveiktos zonos. Dėl to jis idealiai tinka šilumai jautrioms medžiagoms, tokioms kaip titanas ir tam tikri aliuminio lydiniai. Pjovimas vandens srove gali pjauti beveik bet kokią medžiagą, įskaitant stiklą, akmenį ir kompozitus. Jis taip pat gali pjauti labai storas medžiagas, iki 200 mm. Tačiau pjovimas vandens srove yra lėtesnis nei pjovimas lazeriu ar plazma, o abrazyvinė medžiaga padidina eksploatavimo išlaidas. Pjauname vandens srove specializuotoms metalo lakštų gamybos dalims, kur reikia vengti karščio iškraipymų.
Žemiau esančioje lentelėje palyginami trys pjovimo procesai:
| Procesas | Maksimalus storis (švelnus plienas) | Pjovimo kokybė | Šilumos paveikta zona | Tipinės programos |
| Pluošto lazeris | 25 mm | Puikiai | Labai mažas | Tikslios detalės, korpusai, laikikliai |
| Plazma | 60 mm | Gerai | Vidutinis | Konstrukcinės dalys, stori laikikliai |
| Vandens srovė | 200 mm | Puikiai | Nėra | Karščiui jautrios medžiagos, storos plokštės |
Cangzhou Shengsen Metal Products Co., Ltd., mes prižiūrime visas tris pjovimo technologijas. Tai leidžia mums pasirinkti optimalų procesą kiekvienai lakštinio metalo gamybos daliai, subalansuojant išlaidas, kokybę ir pristatymo laiką. Mūsų pjovimo skyriuje įdiegta pažangi įdėjimo programinė įranga, kuri optimizuoja medžiagų panaudojimą, sumažina atliekų kiekį ir mažina klientų išlaidas.
Iškirpus plokščius ruošinius, jie turi būti suformuoti į jų erdvines formas. Tai atliekama įvairiais formavimo procesais, iš kurių dažniausiai yra lenkimas, perforavimas ir gilus tempimas. Lenkimas yra plačiausiai naudojamas lakštinio metalo gaminių dalių formavimo procesas. Tai apima presavimo stabdžio naudojimą, kuris suspaudžia lakštinį metalą tarp perforatoriaus ir štampo ir taiko jėgą, kad medžiaga lenktų tiesia linija. Lenkimo kampo tikslumas ir lenkimo spindulys yra labai svarbūs galutinės dalies tinkamumui ir funkcijai.
Stabdžių presas yra tiksli mašina, kurią nustatyti ir valdyti reikia kvalifikuotų operatorių. Svarbiausi lenkimo parametrai yra lenkimo kampas, lenkimo spindulys, lenkimo leidimas ir atsparumas. Atsparumas yra metalo tendencija iš dalies grįžti į pradinę formą, pašalinus lenkimo jėgą. Tai priklauso nuo medžiagos takumo ribos ir tamprumo modulio. Norėdami kompensuoti spyruokliškumą, operatorius turi šiek tiek perlenkti medžiagą. Mūsų gamykloje naudojami CNC presiniai stabdžiai su automatiniu atspyrimo kompensavimu, kuris apskaičiuoja reikiamą perlenkimą pagal medžiagos savybes ir tikslinį kampą. Tai užtikrina, kad galutinis lenkimo kampas yra +/- 0,5 laipsnio nuo specifikacijos.
Perforavimas yra dar vienas įprastas formavimo procesas. Tai apima bokštinio perforavimo preso naudojimą, kuris naudoja įvairius įrankius skylėms, plyšiams ir kitoms ypatybėms išmušti į lakštinį metalą. Perforavimas yra greitesnis nei pjovimas lazeriu, norint pagaminti didelės apimties skyles, tačiau kiekvienam skylės dydžiui ir formai reikia specialių įrankių. Gilus tempimas yra labiau specializuotas formavimo procesas, naudojamas tuščiavidurėms, į taurę panašioms formoms iš lakštinio metalo sukurti. Jis dažniausiai naudojamas tokioms dalims kaip korpusai, korpusai ir konteineriai. Giluminiam piešimui reikia štampų ir presų serijos, ir jis paprastai naudojamas didelės apimties gamybai. Mūsų gamykla turi daugybę specializuotų lakštinio metalo gamybos dalių giluminio tempimo galimybių.
Žemiau esančioje lentelėje apibendrinami pagrindiniai formavimo procesai ir jų tipinės tolerancijos:
| Procesas | Tipiška tolerancija | Pagrindinė įranga | Tipinės programos |
| Lenkimas | +/- 0,5° (kampas), +/- 0,1 mm (ilgis) | CNC stabdžių presas | Kronšteinai, korpusai, važiuoklė |
| Perforavimas | +/- 0,1 mm (skylės padėtis) | Bokštelis perforavimo presas | Skylės, lizdai, žaliuzės |
| Gilus piešimas | +/- 0,2 mm (skersmuo), +/- 0,1 mm (gylis) | Hidraulinis presas, štampai | Korpusai, korpusai, konteineriai |
Cangzhou Shengsen Metal Products Co., Ltd. formavimo skyriuje yra įvairių CNC presavimo stabdžių, bokštinių perforavimo presų ir hidraulinių presų. Mūsų operatoriai yra aukštos kvalifikacijos ir reguliariai mokomi apie naujausius formavimo būdus. Mes taip pat naudojame modeliavimo programinę įrangą, kad prognozuotume spyruokliškumą ir optimizuotume lenkimo seką, užtikrindami, kad pirmoji dalis būtų teisinga ir kiekviena paskesnė dalis būtų identiška.
Suformavus atskirus lakštinio metalo gaminių komponentus, jie turi būti sujungti. Suvirinimas yra labiausiai paplitęs sujungimo būdas, jis naudojamas stiprioms, nuolatinėms metalinių dalių jungtims sukurti. Lakštinio metalo gamyboje naudojami keli suvirinimo procesai, kurių kiekvienas turi savo ypatybes ir pritaikymą. Suvirinimo proceso pasirinkimas priklauso nuo medžiagos tipo, detalių storio, reikiamo stiprumo ir siūlės išvaizdos.
MIG suvirinimas (metalo lankinis suvirinimas dujomis):MIG suvirinimas yra labiausiai paplitęs lakštinio metalo suvirinimo procesas. Jis naudoja ištisinį vielos elektrodą, kuris tiekiamas per suvirinimo pistoletą. Viela išsilydo ir suformuoja suvirinimo siūlę, o inertinių dujų ekranas apsaugo siūlę nuo užteršimo. MIG suvirinimas yra greitas, universalus ir gana lengva išmokti. Jis tinka įvairioms medžiagoms, įskaitant plieną, nerūdijantį plieną ir aliuminį. Tačiau suvirinant MIG gali susidaryti šiurkštesnė siūlė nei suvirinant TIG, ir gali atsirasti purslų, kuriuos reikia išvalyti.
TIG suvirinimas (dujinis volframo lankinis suvirinimas):TIG suvirinimo metu naudojamas nesunaudojamas volframo elektrodas, kad būtų sukurtas lankas. Pripildymo strypas rankiniu būdu pridedamas prie suvirinimo baseino. TIG suvirinimas sukuria labai švarią, tikslią ir puikios išvaizdos siūlę. Jis dažnai naudojamas plonoms medžiagoms ir tais atvejais, kai suvirinimas bus matomas. TIG suvirinimas yra lėtesnis nei MIG suvirinimas ir reikalauja aukštesnio lygio įgūdžių. Jis dažniausiai naudojamas nerūdijančio plieno ir aliuminio lakštinio metalo gamybos dalims.
Taškinis suvirinimas:Taškinis suvirinimas – tai varžinio suvirinimo procesas, kurio metu naudojamas slėgis ir elektros srovė sujungiant du persidengiančius metalo lakštus. Jis yra greitas ir efektyvus ir plačiai naudojamas automobilių pramonėje kėbulo plokščių sujungimui. Taškinis suvirinimas nereikalauja užpildo, todėl susidaro nedidelė, vietinė siūlė. Tačiau taškinis suvirinimas tinka tik persidengiančioms jungtims ir neužtikrina nuolatinio sandarinimo.
Žemiau esančioje lentelėje palyginami pagrindiniai suvirinimo procesai:
| Procesas | Greitis | Suvirinimo išvaizda | Reikalingi įgūdžiai | Tipinės programos |
| MIG suvirinimas | Greitai | Gerai | Vidutinis | Bendra gamyba, konstrukcinės dalys |
| TIG suvirinimas | Lėtas | Puikiai | Aukštas | Plonos medžiagos, matomos suvirinimo siūlės, nerūdijantis plienas |
| Taškinis suvirinimas | Labai greitai | Gerai | Žemas | Automobilių skydai, sutapimo jungtys |
Cangzhou Shengsen Metal Products Co., Ltd. turime sertifikuotų suvirintojų, kurie yra kvalifikuoti atlikti įvairių medžiagų MIG, TIG ir taškinį suvirinimą. Mūsų suvirinimo skyrius aprūpintas moderniais suvirinimo aparatais ir dūmų ištraukimo sistemomis. Taip pat turime suvirinimo tikrinimo programą, kuri apima vizualinį patikrinimą ir, jei reikia, neardomąjį bandymą, pvz., dažų įsiskverbimo patikrinimą. Taip užtikrinama, kad kiekviena suvirinta lakštinio metalo gamybos dalis atitiktų reikiamus konstrukcinius ir kokybės standartus.
Paskutiniai viso ciklo proceso etapai yra paviršiaus apdorojimas ir apdaila. Šios operacijos atliekamos detalei nupjovus, suformavus ir suvirinus. Paviršiaus apdorojimo tikslas – apsaugoti detalę nuo korozijos, pagerinti jos išvaizdą ir sudaryti tinkamą paviršių tolimesnėms operacijoms, tokioms kaip dažymas ar surinkimas. Yra keletas lakštinio metalo gaminių dalių paviršiaus apdorojimo variantų, o pasirinkimas priklauso nuo medžiagos, pritaikymo ir kliento reikalavimų.
Miltelinis dažymas:Miltelinis dažymas yra labiausiai paplitęs lakštinio metalo dalių apdailos procesas. Tai apima sausų miltelių purškimą ant dalies ir kietinimą orkaitėje. Milteliai išsilydo ir sudaro kietą, patvarią ir vienodą dangą. Miltelinis dažymas yra platus spalvų ir tekstūrų asortimentas ir užtikrina puikų atsparumą korozijai. Tai taip pat aplinkai nekenksmingas procesas, nes nenaudojami tirpikliai. Mūsų gamykla turi visiškai automatizuotą miltelinio dažymo liniją, kurios pajėgumas yra 5000 kvadratinių metrų per dieną.
Tapyba:Dažymas skystu būdu yra dar vienas įprastas apdailos procesas. Jis dažnai naudojamas dalims, kurioms reikalinga tam tikra spalva arba lygi, blizgi apdaila. Dažyti galima purškimo pistoletu arba panardinant. Dažai tepami keliais sluoksniais, tarp sluoksnių išdžiūvus. Skystas dažymas yra daug darbo reikalaujantis nei miltelinis dažymas, todėl reikalinga kontroliuojama aplinka, kad dulkės ir kiti teršalai nepaveiktų apdailos.
Dengimas:Dengimas yra elektrocheminis procesas, kurio metu ant detalės paviršiaus nusodinamas plonas metalo sluoksnis. Įprastos dengimo medžiagos yra cinkas, nikelis, chromas ir alavas. Dengimas naudojamas siekiant užtikrinti atsparumą korozijai, pagerinti litavimą arba pagerinti detalės išvaizdą. Cinkavimas yra labiausiai paplitęs ir naudojamas tvirtinimo detalėms ir laikikliams. Dekoratyvinėms reikmėms naudojamas nikelis ir chromas.
Kiti apdailos procesai:Kiti lakštinio metalo gaminių dalių apdailos procesai apima anodavimą (aliuminio dalims), pasyvavimą (nerūdijančio plieno dalims) ir smėliavimą (paviršiaus paruošimui). Anoduojant ant aliuminio susidaro kietas, korozijai atsparus oksido sluoksnis. Pasyvavimas pašalina laisvą geležį nuo nerūdijančio plieno paviršiaus, pagerindamas jo atsparumą korozijai. Smėliavimas naudojamas paviršiui valyti ir šiurkštinti prieš dažant ar dengiant.
Žemiau esančioje lentelėje apibendrinami įprasti paviršiaus apdorojimo variantai:
| Procesas | Atsparumas korozijai | Išvaizda | Tipinės programos |
| Miltelinis dažymas | Puikiai | Platus spalvų ir tekstūrų asortimentas | Korpusai, laikikliai, baldai |
| Skystas dažymas | Gerai | Lygi, blizgi apdaila | Automobilių dalys, buitinė technika |
| Cinko dengimas | Gerai | Sidabrinė arba mėlynai balta apdaila | Tvirtinimo detalės, laikikliai, elektros detalės |
| Anodavimas | Puikiai | Skaidrus, juodas arba spalvotas | Aliuminio detalės, buitinė elektronika |
| Pasyvavimas | Puikiai | Švarus, natūralaus metalo apdaila | Nerūdijančio plieno dalys maistui ir medicinai |
Cangzhou Shengsen Metal Products Co., Ltd. paviršiaus apdorojimo skyriuje atliekami įvairūs procesai, įskaitant miltelinį dažymą, skystą dažymą ir cinkavimą. Taip pat bendradarbiaujame su patikimais partneriais specializuotų apdailos darbų, tokių kaip anodavimas ir pasyvavimas, srityje. Mūsų kokybės kontrolės komanda tikrina apdailos sukibimą, storį ir išvaizdą, užtikrindama, kad kiekviena lakštinio metalo gaminio dalis atitiktų kliento specifikacijas.
Kokybės kontrolė nėra vienas žingsnis proceso pabaigoje; tai neatsiejama kiekvieno etapo dalis. Tačiau galutinis patikrinimas yra paskutinė galimybė pastebėti defektus prieš išsiunčiant detalę klientui. Metalo lakštų gamybos dalių tikrinimo procesas apima matmenų patikrinimą, vizualinę apžiūrą ir funkcinius bandymus. Konkretūs tikrinimo kriterijai yra apibrėžti proceso plane ir yra pagrįsti kliento brėžiniu bei specifikacijomis.
Matmenų patikrinimas:Matmenų patikra patikrina, ar detalės matmenys ir geometrija atitinka nurodytus leistinus nuokrypius. Paprastai tai atliekama naudojant koordinačių matavimo mašiną (CMM), kuri gali išmatuoti sudėtingas formas labai tiksliai. Paprastesnėms dalims galima naudoti suportus, mikrometrus ir aukščio matuoklius. Patikrinimo ataskaitoje pateikiamos išmatuotos vertės ir atitinkamos tolerancijos ribos. Mūsų gamykla naudoja CMM, kurio matavimo tikslumas yra +/- 0,002 mm, kad patikrintų kritinius lakštinio metalo gaminių dalių matmenis.
Vizuali apžiūra:Vizuali apžiūra patikrinama, ar detalėje nėra paviršiaus defektų, tokių kaip įbrėžimai, įlenkimai, korozija ir suvirinimo defektai. Taip pat patikrinama, ar paviršiaus apdaila atitinka nurodytus reikalavimus. Vizualinę apžiūrą atlieka apmokyti inspektoriai, kurie nuoseklumui užtikrinti naudoja kontrolinį sąrašą. Esant kritinėms reikmėms, patikrinimas gali būti atliekamas padidinus arba naudojant boreskopą, kad būtų galima apžiūrėti vidines savybes.
Funkcinis testas:Funkcinis bandymas patikrina, ar dalis atlieka numatytą funkciją. Tai gali apimti tinkamumo bandymą, kai dalis surenkama su derančiomis sudedamosiomis dalimis, kad būtų užtikrintas tinkamas pritaikymas; apkrovos bandymas, kai detalė veikiama tam tikra apkrova, siekiant patikrinti jos stiprumą; ir sandarumo bandymas dalims, kurias reikia užsandarinti. Funkcinis bandymas dažnai atliekamas atrankos pagrindu, tačiau svarbių dalių atveju jis gali būti atliekamas kiekviename bloke.
Žemiau esančioje lentelėje apibendrinta kokybės kontrolės veikla kiekviename viso ciklo proceso etape:
| Scena | Patikrinimo veikla | Atsakingoji šalis | Priėmimo kriterijai |
| Dizaino apžvalga | DFM analizė | Inžinerija | Visos DFM problemos išspręstos |
| Pjovimas | Ruošinių matmenų patikrinimas | QC inspektorius | Per +/- 0,1 mm |
| Formavimas | Lenkimo kampo ir matmenų patikrinimas | QC inspektorius | +/- 0,5° ir +/- 0,1 mm ribose |
| Suvirinimas | Vizuali apžiūra, dažų įsiskverbimas (jei reikia) | Suvirinimo inspektorius | Nėra įtrūkimų, poringumo ar įbrėžimų |
| Paviršiaus apdorojimas | Dangos storis, sukibimas, išvaizda | QC inspektorius | Per nurodytą storį, jokių defektų |
| Galutinė apžiūra | Matmenų, vizualus, funkcionalus | QC inspektorius | Atitinka visus kriterijus, pasirašytas patikrinimo aktas |
Cangzhou Shengsen Metal Products Co., Ltd., mūsų kokybės valdymo sistema yra sertifikuota pagal ISO 9001:2015. Tvarkome išsamius visų patikrinimų įrašus ir kiekvienai siuntai pateikiame atitikties sertifikatą. Mūsų įsipareigojimas kokybei užtikrina, kad mūsų klientai gautų lakštinio metalo gamybos dalis, atitinkančias jų specifikacijas ir patikimai veikiančias.
1 klausimas: koks yra tipiškas viso ciklo lakštinio metalo gamybos dalių pristatymo laikas?
Atsakymas: Metalo lakštų gamybos dalių pristatymo laikas priklauso nuo detalės sudėtingumo, kiekio ir paviršiaus apdorojimo reikalavimų. Standartinių dalių su paprasta apdaila pristatymo laikas paprastai yra 10–15 darbo dienų nuo projekto patvirtinimo. Sudėtingų dalių su daugybe suvirinimo siūlių ir specializuota apdaila pristatymo laikas gali būti 20-30 darbo dienų. Mūsų gamykla pateikia išsamų gamybos grafiką su kiekvienu užsakymu, o savo klientus informuojame apie gamybos proceso eigą.
2 klausimas: ar galite pateikti dalies pavyzdį prieš pradedant visą gamybą?
Atsakymas: Taip, mes galime pateikti pavyzdinę dalį patvirtinimui prieš visą gamybą. Pavyzdinė dalis gaminama naudojant tuos pačius procesus ir įrangą, kuri bus naudojama gamybos metu, todėl ji tiksliai atspindi galutinį produktą. Pavyzdinė dalis yra patikrinta ir išsiųsta su išsamia patikrinimo ataskaita. Klientui patvirtinus pavyzdį, tęsiame visą gamybą. Šis pavyzdžio patvirtinimo procesas sumažina gamybos klaidų riziką ir užtikrina, kad galutinės dalys atitiks kliento lūkesčius.
3 klausimas: su kokiomis medžiagomis dirbate gamindami lakštinį metalą?
Atsakymas: Dirbame su daugybe lakštinio metalo dalių medžiagų, įskaitant švelnųjį plieną, nerūdijantį plieną (304, 316, 430), aliuminį (5052, 6061), varį, žalvarį ir cinkuotą plieną. Medžiagos pasirinkimas priklauso nuo naudojimo reikalavimų, tokių kaip stiprumas, atsparumas korozijai ir formavimas. Mūsų inžinierių komanda gali padėti išsirinkti tinkamiausią medžiagą konkrečiam pritaikymui.
4 klausimas: kaip užtikrinate lakštinio metalo gamybos dalių tikslumą?
Atsakymas: Mes užtikriname savo lakštinio metalo gamybos dalių tikslumą derindami pažangią įrangą, kvalifikuotus operatorius ir griežtą kokybės kontrolę. Mūsų CNC staklės yra reguliariai kalibruojamos, o operatoriai yra apmokyti dirbti laikantis griežtų leistinų nuokrypių. Mes naudojame CMM matmenų patikrinimui ir atliekame vizualinį bei funkcinį kiekvienos partijos testavimą. Mūsų kokybės vadybos sistema yra sertifikuota pagal ISO 9001:2015, o mes saugome išsamius visų patikrinimų įrašus. Jei dalis neatitinka specifikacijos, mes ją pertvarkysime arba pakeisime klientui nemokamai.
5 klausimas: kokius paviršiaus apdorojimo būdus galima apdoroti lakštinio metalo gamybos dalims?
Atsakymas: Siūlome įvairius lakštinio metalo gaminių dalių paviršiaus apdorojimo būdus, įskaitant miltelinį dažymą, skystą dažymą, cinkavimą, anodavimą ir pasyvavimą. Paviršiaus apdorojimo pasirinkimas priklauso nuo medžiagos, naudojimo ir norimos išvaizdos. Miltelinis dažymas yra labiausiai paplitęs ir užtikrina puikų atsparumą korozijai bei platų spalvų spektrą. Taip pat dirbame su patikimais partneriais specializuotų apdailos darbų srityje. Mūsų komanda gali padėti išsirinkti geriausią jūsų paviršiaus apdorojimą.
Viso ciklo lakštinio metalo gamybos dalys yra sudėtingo, kelių etapų gamybos proceso, kurio metu neapdorotas lakštinis metalas paverčiamas tiksliaisiais komponentais, rezultatas. Nuo pradinės projekto peržiūros ir DFM analizės iki pjovimo, formavimo, suvirinimo, paviršiaus apdorojimo ir galutinės patikros – kiekvienas etapas prisideda prie galutinės dalies kokybės, ilgaamžiškumo ir eksploatacinių savybių. Suprasti šį visą ciklą būtina inžinieriams ir pirkimų specialistams, kuriems reikia įvertinti tiekėjus ir užtikrinti, kad jų dalys atitiktų reikiamas specifikacijas. Viso ciklo gamintojas, pvz., Cangzhou Shengsen Metal Products Co., Ltd., valdo visus šiuos etapus po vienu stogu, užtikrindamas vieną atskaitomybės tašką ir užtikrindamas, kad kiekviena dalis būtų pagaminta pagal aukščiausius standartus.
Mūsų gamykla aprūpinta pažangia pjovimo, formavimo, suvirinimo ir apdailos įranga, o mūsų patyrusių inžinierių ir kvalifikuotų operatorių komanda yra pasiryžusi tiekti aukštos kokybės lakštinio metalo gamybos dalis. Aptarnaujame įvairias pramonės šakas, įskaitant automobilių, kosmoso, medicinos įrangos ir pramonės mašinų gamybą. Nesvarbu, ar jums reikia paprasto laikiklio, ar sudėtingo korpuso, mes turime patirties ir pajėgumų patenkinti jūsų poreikius.
Susisiekite su Cangzhou Shengsen Metal Products Co., Ltd šiandienaptarti savo reikalavimus metalo lakštų gamybos dalims ir sužinoti, kaip mūsų viso ciklo galimybės gali pagerinti jūsų tiekimo grandinę.